
Порошок на основе железа - это легированный порошковый материал с железом в качестве основного компонента, широко используемый в механических деталях, изделиях 3C, пористых материалах, инструментальных материалах, магнитных материалах, экранирующих материалах, поверхностных покрытиях и т.д. Это сырье для порошковой металлургии с большой дозировкой и высокими показателями стоимости.
S136 Порошковая сталь для пластмассовых пресс-форм · 4Cr13NiVSi
Высокая коррозионная стойкость · Сверхзеркальная полировка · Специально для медицинских и оптических пресс-форм 15–53 мкм / 53–150 мкм / −300 до −500 ячеек/дюйм
Основные преимущества порошковой стали для пресс-форм S136
Превосходная коррозионная стойкость
Высокое содержание хрома (около 13,6%) обеспечивает эффективную стойкость к коррозии под воздействием водяного пара, слабых органических кислот, нитратов и ПВХ; в условиях повышенной влажности материал практически не ржавеет.
Сверхзеркальная полировка
Структура однородна и плотна, достигается сверхзеркальная поверхность с шероховатостью Ra ≤ 0,01 мкм, что существенно снижает сопротивление отливке при извлечении и повышает качество поверхности готового изделия.
Равномерный состав · Отсутствие локальной неоднородности
Аэрозольная технология предварительного легирования обеспечивает однородность микроструктуры, минимальные деформации при термообработке и превосходную размерную стабильность.
Гибкость технологий · Практически безотходное формование
Подходит для таких технологий, как L‑PBF, MIM, прессование порошковых материалов и лазерное наплавление, что позволяет сократить механическую обработку и снизить затраты на изготовление пресс-форм.
Фотографии товара и микроструктура
 Порошок размером 15–53 мкм, изображение, полученное методом СЭМ
Высокая сферичность, узкий размерный диапазон и отличная текучесть
 Фотографии порошка в реальности
Серый порошок, упаковка в вакуумные алюминиевые пакеты или жестяные бочки
 Оптические/медицинские пресс-формы
Пресс-формы для оптических линз, медицинское оборудование, пресс-формы для пищевой упаковки
Порошок для сталей пластмассовых форм S136
Сталь S136 — это высокочистая мартенситная нержавеющая сталь, разработанная компанией ASSAB и полученная методом электродугового переплава с электрошлаковым рафинированием (ESR). В её основе — высокое содержание хрома (Cr≈13,6%), дополненное оптимальными количествами углерода, кремния, марганца и ванадия; после термической обработки она формирует однородную мелкозернистую микроструктуру. Этот материал сочетает выдающуюся коррозионную стойкость, превосходные свойства зеркальной полировки (Ra≤0,01 мкм) и хорошую износостойкость, что делает его идеальным выбором для высокотехнологичных пластиковых изделий — таких как оптические формы, медицинские устройства и упаковка для пищевых продуктов. Компания TIJO производит предварительно легированный порошок S136 методом вакуумной газовой атомизации; химический состав строго контролируется в соответствии со стандартами ASSAB, AISI и GB; порошок характеризуется высокой сферичностью, низким содержанием кислорода и отличной текучестью. Он подходит для аддитивного производства по технологии L‑PBF, литья под давлением методом MIM, прессования в порошковой металлургии, а также для лазерного наплавления при ремонте. Особенно эффективен при работе с пластиками — ПВХ, ПП, ЭП, ПК, ПММА — демонстрируя превосходные характеристики в условиях высокой чистоты поверхности, коррозионной стойкости и точного литья под давлением.
Соответствующий номер марки
| Система стандартов | Соответствующий номер марки |
|---|---|
| Китайский GB/T | 4Cr13NiVSi (T25444) |
| Швеция АССАБ | S136 |
| Американский AISI | 420ESR |
| Японский JIS | SKS538 |
| Немецкий DIN | X42Cr13 (1.2083) |
| Австрия БОХЛЕР | M310 |
* S136 — одна из наиболее широко применяемых марок в сегменте высококачественной стали для пластмассовых форм; соответствующие марки в различных стандартах приведены в указанной выше таблице.
Химический состав (масс. %)
| Элемент | C | Си | Мн | Кр | В | Ни | S ≤ | P ≤ | Фе |
|---|---|---|---|---|---|---|---|---|---|
| Диапазон содержания | 0,36–0,45 | 0,90–1,20 | 0,40–0,70 | 13.00-14.00 | 0,25–0,35 | 0,15–0,30 | 0.003 | 0.010 | Bal. |
* Высокое содержание хрома (около 13,6%) является ключевым фактором, обеспечивающим S136 выдающиеся свойства коррозионной стойкости и окислительной устойчивости. Конкретный химический состав уточняется на основании протокола испытаний партии.
Гранулометрические характеристики и физические свойства
| Размер зерна | Насыпная плотность (г/см³) | Скорость потока Холла (с/50 г) | Содержание кислорода (ppm) | D10(мкм) | D50(мкм) | D90(мкм) | Рекомендуемая технология |
|---|---|---|---|---|---|---|---|
| 15–53 мкм | 4,4–4,9 | ≤25 | 300-500 | 17-22 | 30-34 | 48-55 | Лазерная печать L‑PBF, тонкое наплавление |
| 53–150 мкм | 4,5–4,8 | ≤25 | 300-500 | 56-66 | 90-102 | 135-155 | Лазерное наплавление (DED), горячая изостатическая прессовка |
| 15–45 мкм | 4,4–4,9 | ≤25 | 300-500 | 16-20 | 27-32 | 47-51 | Точная L-PBF, MIM |
| 20–60 мкм | 4,4–4,9 | ≤25 | 300-500 | 20-25 | 32-37 | 51-61 | L-PBF, лазерное наплавление |
| -500 ячеек | 4,5–4,8 | — | 500-1000 | 4-5 | 12-13 | 20,5–24,5 | Сверхтонкая инъекция MIM, тонкая шликерная масса |
* 15–53 мкм и 53–150 мкм — это стандартные типоразмеры, рекомендуемые для основных позиций складских запасов. Физические характеристики определяются на основе протокола испытаний партии.
| Проект | Типичное значение | Примечание |
|---|---|---|
| Плотность (в плотном состоянии) | 7,75–7,85 г/см³ | — |
| Твердость после отжига | ≤225 HB | Статус с завода |
| Твёрдость после закалки и отпуска | Твердость по Роквеллу 48–54 | Может быть закалён до примерно HRC 52–53. |
Справочник по термической обработке
| Стадия термической обработки | Технологические параметры | Описание |
|---|---|---|
| Термическая обработка для снятия напряжений | 650–700 °C, после выдержки — медленное охлаждение | Устранение внутренних напряжений, возникающих при формовании или печати |
| Закалка | 1000–1050 °C, выдержка, масляное или газовое закаливание | Получение мартенситной структуры |
| Отпуск | 200–600℃, 2 раза | Выбирайте температуру отпуска в зависимости от требуемой твёрдости; после отпуска при 250 °C достигается наилучшая коррозионная стойкость. |
* После закалки достигает твёрдости HRC 52–54; типичная рабочая твёрдость — HRC 48–52. В состоянии поставки обычно подвергается предварительной закалке (HRC 21–22).
Типичные области применения
 Форма с высокой степенью чистоты поверхности
Оптические линзы, прозрачные детали, зеркальные корпуса бытовой техники — сверхзеркальная полировка с шероховатостью Ra ≤ 0,01 мкм.
 Медицинское оборудование
Медицинские детали, изготовленные методом литья под давлением, и пресс-формы для хирургических инструментов — устойчивы к коррозии, легко очищаются.
 Пищевая упаковка
Пищевые контейнеры, формовочные пресс-формы для упаковки, стойкие к воздействию водяного пара и слабых кислот.
 Точное литьё под давлением
Контактные разъёмы для электронных устройств, микроредукторы, пресс-формы для разъёмов
 Аддитивное производство
3D‑печать сложных полостей, контурные охлаждающие каналы, быстрое изготовление прототипов
 Коррозионно-стойкая форма
Формы для обработки ПВХ, формы для химических емкостей, стойкие к кислотным газам
* Особенно подходит для пластиковых материалов, таких как ПВХ, ПП, ЭП, ПК, ПММА, а также для термопластичных пластиков, не содержащих антипиренов.
S136 против соответствующих порошковых сталей для пресс-форм
| Тип материала | Основные характеристики | Типичная твердость (HRC) | Основные применения |
|---|---|---|---|
| S136 | Отличная коррозионная стойкость, сверхзеркальная полировка, хорошая износостойкость | 48-54 | Оптические/медицинские/коррозионностойкие пресс-формы |
| H13 | Высокая прочность при повышенных температурах, стойкость к термическому усталостному разрушению, хорошая вязкость | 47-55 | Литейная форма для литья под давлением, штамп для горячей ковки |
| 18Ni300 | Сверхвысокая прочность, хорошая вязкость | 50-54 | Пластмассовые формы, конструкционные детали с высоким уровнем напряжений |
| 316L | Отличная коррозионная стойкость, хорошая пластичность | ≤25 | Конструкционные детали для коррозионно-стойких сред, медицинское оборудование |
S136 в числе сталей для пластмассовых форм сочетает исключительную коррозионную стойкость, сверхгладкую полировку и хорошую износостойкость, что делает его предпочтительным выбором для высококачественных оптических и медицинских пресс-форм.
Рекомендации по технологии и выбору модели
| Технология | Рекомендуемая крупность | Ключевые параметры | Постобработка |
|---|---|---|---|
| Аддитивное производство L-PBF | 15–53 мкм | Мощность лазера 150–300 Вт, толщина слоя 30–50 мкм. | Снятие напряжений + закалка + отпуск |
| Лазерное наплавление (DED) | 53–150 мкм | Мощность 1,5–3 кВт, скорость подачи порошка 15–30 г/мин | Снятие напряжений + термическая обработка |
| Инжекционное формование MIM | -300 ячеек/-500 ячеек | Катализируемая обезжиривание + спекание при 1280–1320 °C | Закалка + отпуск |
| Порошковая металлургия, прессование | -300 ячеек/-400 ячеек | Прессование при давлении 500–800 МПа, спекание при температуре 1280–1320 °C. | Термическая обработка |
* Конкретные технологические параметры необходимо оптимизировать с учётом оборудования и детали; компания TIJO может предоставить методические рекомендации по термической обработке.
Возможность проведения проверки по всему циклу
Каждая партия порошка S136 проходит контроль основных элементов (C, Si, Mn, Cr, V, Ni), примесей (P, S), распределения по размерам частиц, содержания кислорода, текучести, а также насыпной и уплотнённой плотности. Предоставляется сертификат анализа (COA).
Упаковка и доставка
Упаковка порошка
Двухслойный алюминиевый пакет с вакуумной упаковкой + жестяная/пластиковая канистра
Фасовка: 1 кг, 5 кг, 10 кг, 25–50 кг/ведро
Срок поставки
15–53 мкм и 53–150 мкм — в наличии на складе; отгрузка в течение 3–7 дней после подтверждения заказа.
Индивидуальная настройка размера частиц или тонкая корректировка состава — 7–15 дней
Прослеживаемость партии
Оставляем образцы готовой продукции, отчёт COA прилагается к товару.
Может быть предоставлена паспорта безопасности вещества (MSDS)
Бесплатный образец
Предоставление образцов для валидации процессов L‑PBF, DED, MIM и PM.
Индивидуальные услуги
Настройка размера частиц
Можно осуществить микрорегулировку состава предварительно легированного порошка для удовлетворения особых требований к коррозионной стойкости или полировке.
Техническая поддержка
Предоставить технологические рекомендации
Помогаем клиентам решать возникающие в процессе производства проблемы.
Немедленно обратитесь за консультацией и получите бесплатный образец.
Заполните форму справа или свяжитесь с нами напрямую — мы предоставим вам образец продукции, технические характеристики и коммерческое предложение, чтобы вы могли оперативно провести проверку технологии аддитивного производства.
Рекомендуемые продукты


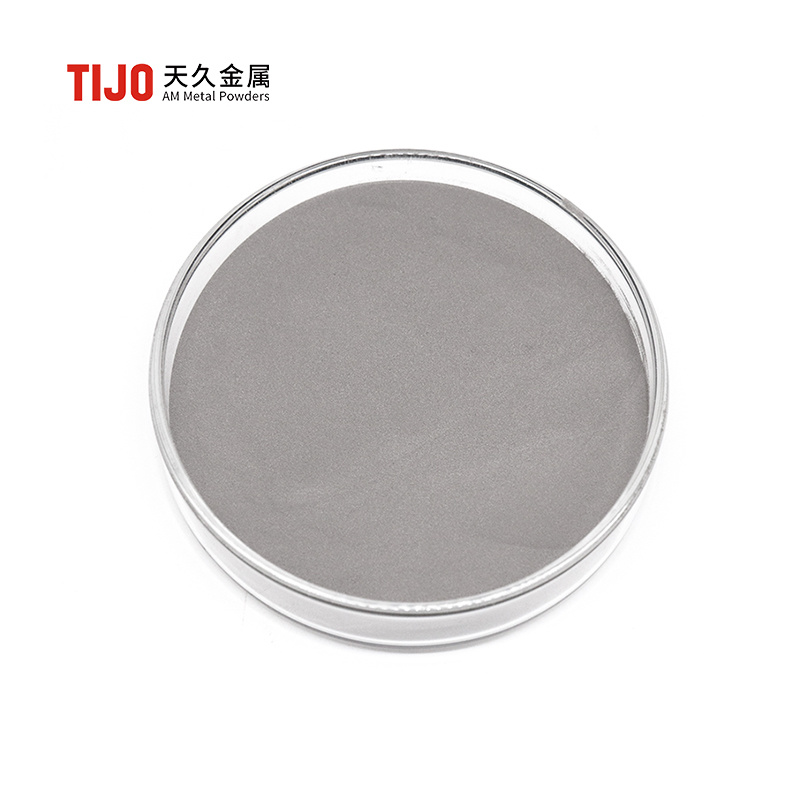
1. Превосходная коррозионная стойкость: высокое содержание молибдена (Mo) усиливает устойчивость к точечной и щелевой коррозии, что делает материал пригодным для эксплуатации в суровых условиях, таких как морская среда и химическая промышленность. 2. Биосовместимость: сертифицирован по стандарту ISO 10993 на биологическую безопасность, подходит для производства медицинских изделий и имплантов. 3. Высокая чистота и низкое содержание примесей: содержание кислорода ≤ 0,1%, содержание углерода ≤ 0,03%, что снижает количество дефектов при печати и обеспечивает высокую плотность и прочность готового продукта. 4. Отличные технологические свойства: высокая сферичность (90–95%), хорошая текучесть (скорость течения Холла ≤ 25 с/50 г), идеально подходят для аддитивных технологий, таких как SLM и EBM.
Посмотреть детали
Контакты нас.

WeChat: +86-17267898350
Адрес: № 301, корпус 39, Индустриальный парк Yangu, город Чанша, провинция Хунань
Copyright©2024 Changsha TIJO Metal Materials Co., Ltd.
Этот сайт поддерживает IPV6/IPV4 SEO
Узнать стоимость