Порошок на основе железа - это легированный порошковый материал с железом в качестве основного компонента, широко используемый в механических деталях, изделиях 3C, пористых материалах, инструментальных материалах, магнитных материалах, экранирующих материалах, поверхностных покрытиях и т.д. Это сырье для порошковой металлургии с большой дозировкой и высокими показателями стоимости.
Порошок из нержавеющей стали 440C · Высокоуглеродистая мартенситная нержавеющая сталь
Сверхвысокая твёрдость HRC 56–60 · Отличная износостойкость · Специально для прецизионных инструментов и подшипников 15–53 мкм / 53–150 мкм / −300 до −500 ячеек/дюйм
Ключевые преимущества порошкового ядра из нержавеющей стали 440C
Сверхвысокая твёрдость · Отличная износостойкость
После термической обработки твёрдость составляет 56–60 HRC; это одна из самых твёрдых марок среди всех нержавеющих сталей, обладающая выдающимися износостойкими свойствами.
Умеренная коррозионная стойкость
Высокое содержание хрома (16–18%) обеспечивает базовую стойкость к коррозии, а добавление молибдена дополнительно повышает устойчивость к точечной коррозии, что делает материал пригодным для эксплуатации в условиях умеренной коррозионной среды.
Точность состава · Совместимость технологий
Строго соответствует стандарту ASTM 440C и совместим с различными технологиями близкой к чистовой формовки, включая L‑PBF, MIM, прессование по технологии PM и термическое напыление.
Внимание: не подлежит сварке
Ввиду высокого содержания углерода свариваемость ухудшается; рекомендуется в первую очередь применять аддитивные технологии и порошковую металлургию — методы, позволяющие получать детали с минимальной механической обработкой.
Фотографии продукта и микроструктура
 Порошок размером 15–53 мкм, изображение, полученное методом СЭМ
Высокая сферичность, узкий размерный диапазон частиц, отличная текучесть
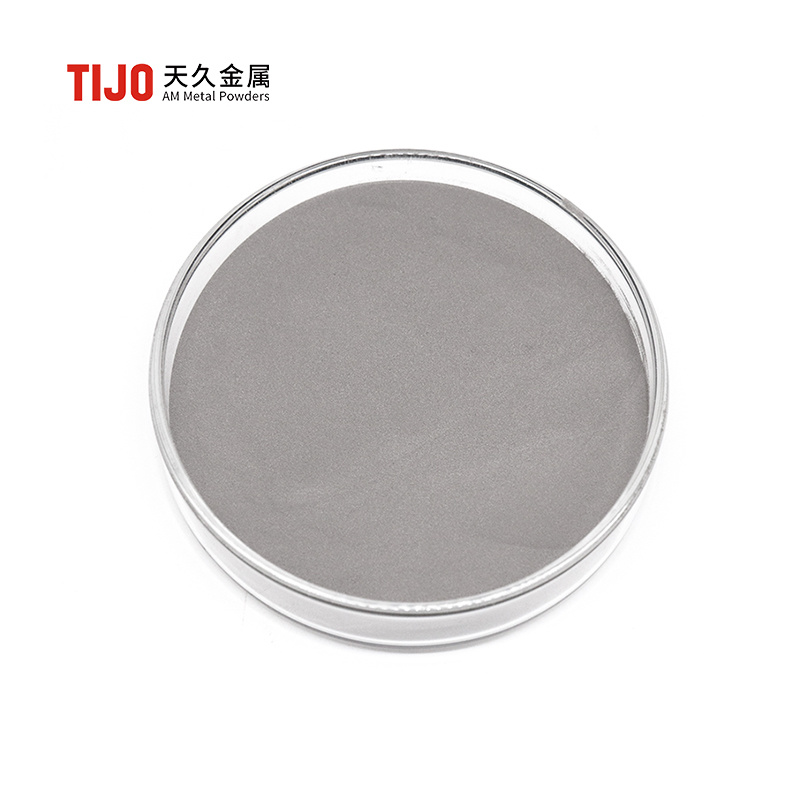
 Фотографии порошка в реальности
Серый порошок, упаковка в вакуумные алюминиевые пакеты или жестяные бочки
 Режущий инструмент/подшипник
Хирургические лезвия, кольца подшипников, прецизионные износостойкие детали
Порошок высокоуглеродистой мартенситной нержавеющей стали 440C
440C относится к маркам нержавеющей стали серии 440 с самым высоким содержанием углерода; в качестве основного легирующего элемента используется высокое содержание хрома (Cr 16–18%), что в сочетании с высоким содержанием углерода (C 0,95–1,20%) и молибдена (Mo ≤ 0,75%) обеспечивает значительное упрочнение. После термической обработки материал приобретает сверхвысокую твёрдость (HRC 56–60) и исключительную износостойкость, одновременно сохраняя хорошую коррозионную стойкость, что делает его идеальным материалом для производства прецизионных режущих инструментов, подшипников, износостойких деталей и высококачественных потребительских товаров. Компания TIJO получает предварительно легированный порошок 440C методом вакуумной газовой атомизации; химический состав строго контролируется в соответствии со стандартами ASTM A276 и GB/T 1220; порошок характеризуется высокой сферичностью, низким содержанием кислорода и превосходной текучестью.
440C, обладая высоким содержанием углерода, характеризуется низкой свариваемостью и не подходит для сварных соединений. Рекомендуется в первую очередь использовать технологии аддитивного производства, порошковой металлургии и другие методы формообразования с минимальной механической обработкой.
Соответствующий номер марки
| Система стандартов | Соответствующий номер марки |
|---|---|
| Китайский GB/T | 108Cr17 / 11Cr17 (S44096) |
| Американский ASTM/AISI | 440C (UNS S44004) |
| Японский JIS | SUS440C |
| Немецкий DIN | X105CrMo17 (1.4125) |
| Международный ISO / Европейский EN | X105CrMo17 / 1.4125 |
* 440C — одна из наиболее широко используемых во всём мире марок высокоуглеродистой мартенситной нержавеющей стали.
Химический состав (масс. %)
| Элемент | C | Кр | Мо | Си | Мн | Ни | P ≤ | S ≤ | Фе |
|---|---|---|---|---|---|---|---|---|---|
| Диапазон содержания | 0,95–1,20 | 16.00-18.00 | ≤0,75 | ≤1,00 | ≤1,00 | ≤0,60 | 0.035 | 0.030 | Bal. |
* Соответствует требованиям стандартов ASTM A276, ASTM A493 и GB/T 1220. Высокое содержание углерода и хрома является ключевым фактором, обеспечивающим у 440C сверхвысокую твёрдость и умеренную коррозионную стойкость. Конкретный химический состав определяется на основании протокола испытаний партии.
Гранулометрические характеристики и физические свойства
| Размер зерна | Насыпная плотность (г/см³) | Скорость потока Холла (с/50 г) | Содержание кислорода (ppm) | D10(мкм) | D50(мкм) | D90(мкм) | Рекомендуемая технология |
|---|---|---|---|---|---|---|---|
| 15–53 мкм | 4,4–4,9 | ≤25 | 300-500 | 17-22 | 30-34 | 48-55 | Лазерная печать L‑PBF, тонкое наплавление |
| 53–150 мкм | 4,5–4,8 | ≤25 | 300-500 | 56-66 | 90-102 | 135-155 | Лазерное наплавление (DED), горячая изостатическая прессовка |
| 15–45 мкм | 4,4–4,9 | ≤25 | 300-500 | 16-20 | 27-32 | 47-51 | Точная L-PBF, MIM |
| 20–60 мкм | 4,4–4,9 | ≤25 | 300-500 | 20-25 | 32-37 | 51-61 | L-PBF, лазерное наплавление |
| -500 ячеек | 4,5–4,8 | — | 500-1000 | 4-5 | 12-13 | 20,5–24,5 | Сверхтонкая инъекция MIM, тонкая шликерная масса |
* Размеры 15–53 мкм и 53–150 мкм являются стандартными типоразмерами, рекомендуемыми для основных позиций; возможна индивидуальная настройка. Физические характеристики определяются на основе протокола испытаний партии.
| Проект | Типичное значение | Примечание |
|---|---|---|
| Плотность (в плотном состоянии) | 7,75–7,80 г/см³ | — |
| Твердость после отжига | ≤285 HB (≈HRC 31) | ASTM A276, состояние A |
| Твёрдость после закалки и отпуска | Твердость по Роквеллу 56–60 | После термической обработки |
Справочник по термической обработке
| Стадия термической обработки | Технологические параметры | Описание |
|---|---|---|
| Отжиг | 800–900 °C, медленное охлаждение | Снижение твёрдости, улучшение обрабатываемости |
| Закалка | 1010–1065 °C, масляное или газовое закалка | Получение мартенситной структуры |
| Отпуск | 150–370℃, 2 раза | Выбор температуры отпуска в зависимости от требуемой твёрдости |
* После закалки достигается твёрдость HRC 58–60; при низкотемпературном отпуске (150–200 °C) сохраняется максимальная твёрдость; при высокотемпературном отпуске (свыше 350 °C) удельная вязкость несколько повышается, однако твёрдость снижается.
Типичные области применения
 Точные режущие инструменты
Хирургические лезвия, промышленные режущие инструменты, бритвенные лезвия — сверхвысокая твёрдость обеспечивает долговечную остроту и износостойкость.
 Износостойкие детали
Кольца подшипников, тела качения, клапаны, корпуса насосов, зубчатые колёса
 Пресс-формы и оснастка
Высокостойкое к износу литьевое формовое ядро, вставки для штамповочных матриц
 Товары класса люкс
Корпус часов, ювелирные инструменты, комплектующие для спортивного снаряжения — отличная полировочная способность и стойкость к коррозии
Медицинское оборудование
Хирургические инструменты, стоматологические инструменты — высокая твёрдость, коррозионная стойкость, пригодны для стерилизации.
 Аддитивное производство
3D‑печать тонкостенных деталей, изделий со сложной геометрией и деталей с почти готовой формой, что позволяет избежать традиционных трудностей обработки.
* Из‑за высокого содержания углерода 440C обладает низкой традиционной обрабатываемостью и не поддаётся сварке; аддитивное производство и технология порошковой металлургии с почти чистым формообразованием представляют собой оптимальный путь для изготовления сложных деталей из стали 440C.
440C против соответствующих порошков нержавеющей стали
| Тип материала | Основные характеристики | Типичная твердость (HRC) | Коррозионная стойкость | Основные применения |
|---|---|---|---|---|
| 440C | Сверхвысокая твёрдость, превосходная износостойкость, умеренная коррозионная стойкость | 56-60 | Хороший | Режущие инструменты, подшипники, износостойкие детали |
| S136 | Сверхзеркальная полировка, превосходная коррозионная стойкость | 48-54 | Отличный | Оптические формы, медицинское оборудование |
| 316L | Отличная коррозионная стойкость, хорошая пластичность | ≤25 | Отличный | Конструкционные детали для коррозионно-стойких сред |
| 17-4PH | Старение с осаждением, высокая прочность | 33-45 | Хороший | Коррозионно-стойкие конструкционные детали высокой прочности |
440C — одна из марок нержавеющей стали с наивысшей твёрдостью и лучшей износостойкостью, особенно подходит для применений, требующих высокой твёрдости, высокой износостойкости и умеренной коррозионной стойкости.
Рекомендации по технологии и выбору модели
| Технология | Рекомендуемая крупность | Ключевые параметры | Постобработка |
|---|---|---|---|
| Аддитивное производство L-PBF | 15–53 мкм | Мощность лазера 150–300 Вт, толщина слоя 30–50 мкм. | Снятие напряжений + закалка + отпуск |
| Лазерное наплавление (DED) | 53–150 мкм | Мощность 1,5–3 кВт, скорость подачи порошка 15–30 г/мин | Снятие напряжений + термическая обработка |
| Инжекционное формование MIM | -300 ячеек/-500 ячеек | Катализируемая обезжиривание + спекание при 1280–1320 °C | Закалка + отпуск |
| Порошковая металлургия, прессование | -300 ячеек/-400 ячеек | Прессование при давлении 500–800 МПа, спекание при температуре 1280–1320 °C. | Термическая обработка |
* Конкретные технологические параметры необходимо оптимизировать с учётом оборудования и детали; компания TIJO готова предоставить методические рекомендации по термической обработке.
Возможность проведения проверки на всех этапах процесса
Каждая партия порошка 440C проходит контроль основных элементов (C, Cr, Mo, Si, Mn, Ni), примесей (P, S), распределения по размерам частиц, содержания кислорода, текучести, а также насыпной и уплотнённой плотности. Предоставляется сертификат анализа (COA).
Упаковка и доставка
Упаковка порошка
Внутренний слой — двуслойный алюминиевый пакет, герметично запаянный в вакууме (для защиты от окисления); внешний слой — железное или пластиковое ведро.
Фасовка: 1 кг, 5 кг, 10 кг, 25 кг, 50 кг/ведро
Экспортная упаковка
Экспортные заказы упаковываются в деревянные ящики или на поддоны с дополнительной прочной фиксацией, обеспечивая защиту от влаги и ударов.
Подходит для морских, воздушных перевозок и международной экспресс‑доставки
Срок поставки
В наличии, отгрузка в течение 3–7 дней после подтверждения заказа.
Индивидуальная настройка размера частиц или корректировка состава — 7–15 дней
Прослеживаемость партии
Каждая партия снабжается образцами и отчётом COA.
Поддержка независимой экспертизы (SGS и др.)
Бесплатный образец
Предоставление образцов для валидации процессов L‑PBF, DED, MIM и PM.
После подтверждения качества — массовая поставка.
Индивидуальные услуги
Настройка размера частиц
Можно корректировать содержание углерода или вносить незначительные изменения в состав сплава в соответствии с требованиями заказчика.
Сопроводительные документы
COA, MSDS, таблица состава, упаковочный лист
Соответствие требованиям экспортного таможенного оформления и внутренней заводской проверки клиентом
Техническая поддержка
Предоставление рекомендаций по технологическим параметрам
Помогаем клиентам решать различные возникающие в процессе эксплуатации проблемы.
Немедленно обратитесь за консультацией и получите бесплатный образец.
Заполните форму справа или свяжитесь с нами напрямую — мы предоставим вам образец продукции, технические характеристики и коммерческое предложение, чтобы вы могли оперативно провести проверку технологии аддитивного производства.
Рекомендуемые продукты
1. Превосходная коррозионная стойкость: высокое содержание молибдена (Mo) усиливает устойчивость к точечной и щелевой коррозии, что делает материал пригодным для эксплуатации в суровых условиях, таких как морская среда и химическая промышленность. 2. Биосовместимость: сертифицирован по стандарту ISO 10993 на биологическую безопасность, подходит для производства медицинских изделий и имплантов. 3. Высокая чистота и низкое содержание примесей: содержание кислорода ≤ 0,1%, содержание углерода ≤ 0,03%, что снижает количество дефектов при печати и обеспечивает высокую плотность и прочность готового продукта. 4. Отличные технологические свойства: высокая сферичность (90–95%), хорошая текучесть (скорость течения Холла ≤ 25 с/50 г), идеально подходят для аддитивных технологий, таких как SLM и EBM.
Посмотреть детали


Контакты нас.

WeChat: +86-17267898350
Адрес: № 301, корпус 39, Индустриальный парк Yangu, город Чанша, провинция Хунань
Copyright©2024 Changsha TIJO Metal Materials Co., Ltd.
Этот сайт поддерживает IPV6/IPV4 SEO
Узнать стоимость