Порошок на основе железа - это легированный порошковый материал с железом в качестве основного компонента, широко используемый в механических деталях, изделиях 3C, пористых материалах, инструментальных материалах, магнитных материалах, экранирующих материалах, поверхностных покрытиях и т.д. Это сырье для порошковой металлургии с большой дозировкой и высокими показателями стоимости.
Порошковая сталь для горячих штампов H13 · 4Cr5MoSiV1
Высокотемпературная прочность · Устойчивость к термическому усталости · Специализировано для литья под давлением и горячей штамповки 15–53 мкм / 53–150 мкм / −300 до −500 ячеек/дюйм
Ключевые преимущества
Высокотемпературная прочность
При 500–600 °C сохраняет высокую твёрдость и стойкость к отпуску.
Отличная стойкость к термическому усталости
Устойчивость к растрескиванию при циклах нагрева–охлаждения, продление срока службы пресс-формы
Состав однороден, без локальных неоднородностей.
Предварительно легированная структура однородна и плотна.
Гибкость технологического процесса
Совместимость с L‑PBF/DED/HIP/MIM/прессованием
Фотографии товара и микроструктура
 Морфология порошка, полученная методом СЭМ
Высокая сферичность, узкий размерный диапазон частиц и отличная текучесть
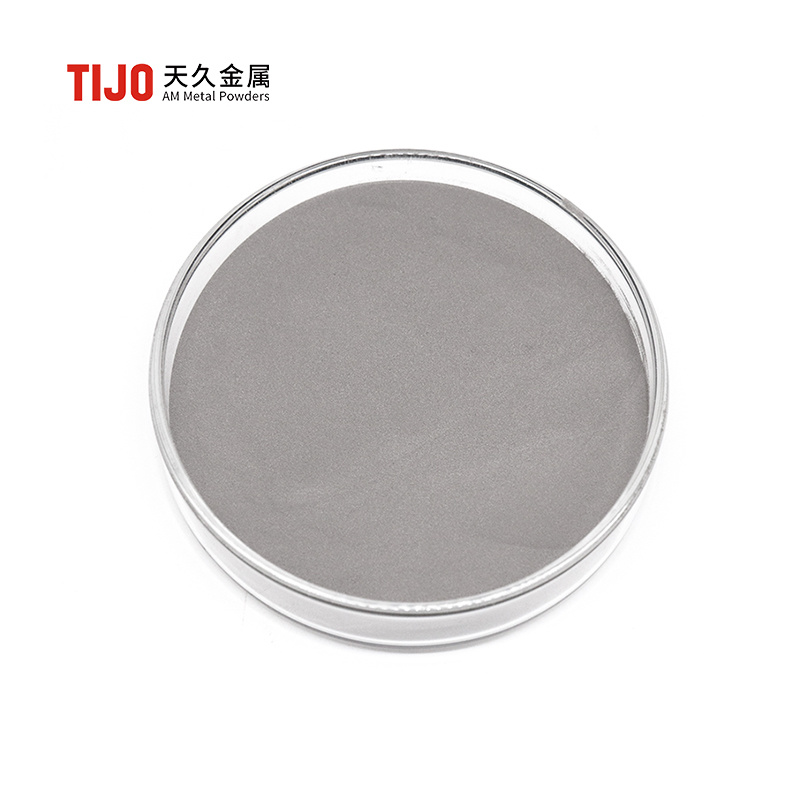
 Фотографии порошка в реальности
Серый порошок, упаковка в вакуумные алюминиевые пакеты или жестяные бочки
 Типичное применение
3D‑печатные изделия / Презентация готовых изделий
Порошок из стали для горячих штампов H13
Сталь H13 — международно признанная легированная сталь для горячих штампов, обладающая высокой прочностью при повышенных температурах, стойкостью к термическому усталостному разрушению и износостойкостью. Компания TIJO получает предварительно легированный порошок H13 методом аэродинамического распыления в невакуумной среде; состав материала строго контролируется в соответствии с ASTM A681. Этот материал широко применяется для изготовления пресс-форм для литья под давлением, штампов для горячей ковки, экструзионных матриц, а также для производства жаропрочных деталей в авиационно‑космической отрасли.
Соответствующий номер марки
| Система стандартов | Соответствующий номер марки |
|---|---|
| Китайский GB/T | 4Cr5MoSiV1 |
| Американский ASTM | H13 |
| Японский JIS | SKD61 |
| Немецкий DIN | X40CrMoV5-1 (1.2344) |
Химический состав (масс. %)
| Элемент | C | Си | Мн | Кр | Мо | В | П | S | Фе |
|---|---|---|---|---|---|---|---|---|---|
| Диапазон содержания | 0,32–0,45 | 0,80–1,20 | 0,20–0,50 | 4,75–5,50 | 1,10–1,75 | 0,80–1,20 | ≤0,03 | ≤0,02 | Bal. |
* Основным документом считается сертификат анализа (COA), выданный партией.
Гранулометрические характеристики и физические свойства
| Размер зерна | D10(мкм) | D50(мкм) | D90(мкм) | Насыпная плотность (г/см³) | Насыпная плотность (г/см³) | Подвижность (с/50 г) | Содержание кислорода |
|---|---|---|---|---|---|---|---|
| 15–53 мкм | 17-23 | 30-35 | 50-58 | ≥3,90 | 4,4–4,9 | ≤25 | ≤500ppm |
| 45–105 мкм | 48-58 | 70-85 | 105-130 | ≥4,20 | 4,5–4,9 | ≤20 | ≤500ppm |
| 53–150 мкм | 62-72 | 100-115 | 150-175 | ≥4,46 | ≥4,85 | ≤18 | ≤500ppm |
* D10/D50/D90, насыпная и уплотнённая плотность, а также текучесть указаны как типичные диапазонные значения; конкретные показатели уточняются по данным COA каждого партии. Текучесть сверхтонкого порошка (≤25 мкм) оценивается с помощью реометра для порошков.
Справочник по термической обработке
| Стадия термической обработки | Технологические параметры | Описание |
|---|---|---|
| Термическая обработка для снятия напряжений | 850℃±10℃, выдержка 30 мин, медленное охлаждение до 650℃ со скоростью 10℃/ч, затем воздушное охлаждение. | Устранение внутренних напряжений, возникающих при формовании или печати |
| Закалка | 1045℃±10℃, выдержка 30 мин, закалка под высоким давлением или в тёплом масле | Получается мартенситная структура, твёрдость достигает 53,4 HRC. |
| Отпуск | 580–650 °C, 2 раза по 2 часа | Выбор температуры отпуска в зависимости от требуемой твёрдости |
Типичные области применения
 Литейная форма для литья под давлением
Типичные сценарии применения
 Ковочная матрица для горячей ковки
Типичные сценарии применения
 Экструзионная матрица
Типичные сценарии применения
 Литьевая форма для пластмассы
Типичные сценарии применения
 Тепловой режущий инструмент
Типичные сценарии применения
 Термостойкие детали для авиации и космонавтики
Типичные сценарии применения
Порошковая сталь для горячих штампов H13 против соответствующих материалов
| Тип материала | Основные характеристики | Твердость (HRC) | Типичное применение |
|---|---|---|---|
| Мартенситно‑стареющая сталь 18Ni300 | Сверхвысокая прочность, хорошая вязкость | 50-54 | Пластмассовые формы, конструкционные детали с высоким уровнем напряжений |
| Нержавеющая сталь 316L | Отличная коррозионная стойкость, хорошая пластичность | ≤25 | Конструкционные детали для агрессивных сред, медицинское оборудование |
| 17-4PH | Нержавеющая сталь с осадочным упрочнением, высокая прочность | 33-45 | Коррозионно-стойкие конструкционные детали высокой прочности |
Рекомендуемые технологические параметры
| Тип工艺 | Рекомендуемая крупность | Ключевые технологические параметры | Постобработка |
|---|---|---|---|
| Аддитивное производство L-PBF | 15–53 мкм | Мощность лазера 200–350 Вт, толщина слоя 30–50 мкм. | Термическая обработка: снятие напряжений + закалка + отпуск |
| Лазерное наплавление (DED) | 53–150 мкм | Мощность 1,5–3 кВт, скорость подачи порошка 15–30 г/мин | Стрессовый отжиг + термическая обработка |
| Горячая изостатическая прессовка (HIP) | 53–150 мкм | 1100–1180 °C, 100–150 МПа, 2–4 ч | Термическая обработка |
| Инжекционное формование MIM | -300 ячеек/-400 ячеек | Катализируемая обезжиривание + спекание при 1280–1320 °C | Закалка + отпуск |
* Значения параметров являются типовыми рекомендованными значениями; конкретные настройки следует корректировать в зависимости от оборудования и детали.
Возможность проведения проверки на всех этапах процесса
В каждой партии проводится анализ основных элементов (C, Si, Mn, Cr, Mo, V), примесей (P, S), гранулометрического состава, содержания кислорода, текучести и плотности; предоставляется сертификат анализа (COA).
Упаковка и доставка
Упаковка порошка
Внутренний слой — двуслойный алюминиевый пакет, герметично запаянный в вакууме (для предотвращения окисления); внешний слой — жестяная или пластиковая канистра.
Фасовка: 1 кг, 5 кг, 10 кг, 25 кг, 50 кг/ведро
Экспортная упаковка
Экспортные заказы упаковываются в деревянные ящики или на поддоны с дополнительной прочной фиксацией; обеспечивается защита от влаги и ударов.
Подходит для морских, воздушных перевозок и международной экспресс‑доставки
Срок поставки
Стандартная фракция в наличии; отгрузка в течение 5–7 дней после подтверждения заказа.
Индивидуальная настройка размера частиц или корректировка состава — 7–15 дней
Прослеживаемость партии
Каждая партия снабжается образцами и отчётом COA.
Поддержка независимой экспертизы (SGS и др.)
Бесплатный образец
Бесплатно предоставляются образцы для подтверждения технологического процесса.
Небольшая партия образцов; после подтверждения качества — поставка крупной партии.
Индивидуальные услуги
Калибровка по размеру частиц, тонкая настройка состава
Удовлетворение особых эксплуатационных условий и требований оборудования
Сопроводительные документы
COA, MSDS, таблица состава, упаковочный лист
Соответствие требованиям экспортного таможенного оформления и внутренней заводской проверки клиентом
Техническая поддержка
Предоставление рекомендаций по термической обработке и технологическим параметрам
Содействие в решении возникающих в процессе эксплуатации проблем
Немедленно обратитесь за консультацией и получите бесплатный образец.
Заполните форму справа или свяжитесь с нами напрямую — мы предоставим вам образец продукции, технические характеристики и коммерческое предложение, чтобы вы могли оперативно провести проверку технологии аддитивного производства.
Рекомендуемые продукты


1. Превосходная коррозионная стойкость: высокое содержание молибдена (Mo) усиливает устойчивость к точечной и щелевой коррозии, что делает материал пригодным для эксплуатации в суровых условиях, таких как морская среда и химическая промышленность. 2. Биосовместимость: сертифицирован по стандарту ISO 10993 на биологическую безопасность, подходит для производства медицинских изделий и имплантов. 3. Высокая чистота и низкое содержание примесей: содержание кислорода ≤ 0,1%, содержание углерода ≤ 0,03%, что снижает количество дефектов при печати и обеспечивает высокую плотность и прочность готового продукта. 4. Отличные технологические свойства: высокая сферичность (90–95%), хорошая текучесть (скорость течения Холла ≤ 25 с/50 г), идеально подходят для аддитивных технологий, таких как SLM и EBM.
Посмотреть детали
Контакты нас.

WeChat: +86-17267898350
Адрес: № 301, корпус 39, Индустриальный парк Yangu, город Чанша, провинция Хунань
Copyright©2024 Changsha TIJO Metal Materials Co., Ltd.
Этот сайт поддерживает IPV6/IPV4 SEO
Узнать стоимость